Inline inspeksjon selges ofte som en måte å fange opp feil raskere. På en ekte presisjonsjernstøpelinje endrer dens større verdi seg når beslutninger tas. Jeg har jobbet med jernstøpeproduksjon hos Ningbo Supreme Machinery Co., Ltd siden de dagene da gråjern og duktilt støpejern ble inspisert for det meste med øye, trykk og skyvelære. Skiftet til automatiserte linjer og inline-inspeksjon har ikke fjernet behovet for erfaring. Den har flyttet den opplevelsen oppstrøms – til smelting, helling, avkjøling og til og med maskinering. Denne artikkelen ser på hvordan inline-inspeksjon faktisk endrer kvalitetskontroll av presisjonsjernstøping, hvilke teknologier som lønner seg, og hvor de fortsatt kommer til kort.
Inline-inspeksjon er ikke bare røntgen: Hva vi faktisk bruker på jernstøpelinjer
Når kunder hører at vi bruker inline-inspeksjon for presisjonsstøping av jern, antar mange at vi snakker om røntgen av hver del. Det er ikke realistisk. Røntgen er nyttig, men det er tregt, dyrt og ofte overkill for et pumpehus i grått jern eller et ventilhus i duktilt jern. Det som faktisk fungerer på en produksjonslinje er en lagdelt tilnærming: termisk analyse ved ovnen, infrarød overvåking på hellestasjonen, maskinsyn etter rengjøring og målrettet røntgen- eller ultralydtesting for kritiske partier.
Hos Ningbo Supreme Machinery Co., Ltd har vi produsert jern casgrayntig,støping av duktilt jern, ogpresisjon investeringsstøpingi mer enn 25 år. Selskapet startet i 1990 med støpegods av jern og støpegods i rustfritt stål, for så å legge til en stålstøpelinje etter 2000. I løpet av den tiden har produksjonslinjene våre flyttet seg fra manuelt arbeid til automatisk maskineri. Den ene leksjonen som gjentas er enkel:inline inspeksjon fungerer bare når den er knyttet til en prosessbeslutning.Hvis dataene ikke endrer neste varme, neste form eller neste maskineringsoppsett, er det bare journalføring.
Kostnadsargumentet: Hvorfor en avvist casting bare er det synlige tapet
Når en presisjonsjernstøping avvises ved sluttkontroll, er det synlige tapet selve støpingen. Det usynlige tapet er vanligvis større. Du har allerede forbrukt smelteenergi, støpesand, arbeid, maskineringsgodtgjørelse og noen ganger en kundeleveringsplass. For en hydraulisk manifold av duktilt jern laget i henhold til ASTM A536 65-45-12, kan en krympefeil funnet etter maskinering bety en utrangert del som allerede har 2–3 mm materiale fjernet fra kritiske flater. Det er ikke bare et casting-tap. Det er et tap av maskineringskapasitet.
Dette er grunnen til at jeg foretrekker å bedømme in-line inspeksjon etter hvor tidlig den kan gripe inn. En termisk analyseavlesning som flagger en lav rest magnesiumtrend før helling kan redde en hel øse. Et infrarødt kamera som fanger en helletemperatur under 1380°C kan forhindre kalde stenger i tynnveggede gråjernstøpegods. En maskinsynstasjon etter skuddsprengning kan fange opp en overflatesprekk før delen når maskineringssenteret. Ingen av disse erstatter sluttkontroll. De reduserer antallet feil som noen gang når sluttkontroll.
Matchende inspeksjonsteknologi til gråjern, duktilt jern og investeringsstøping
Ikke alle in-line inspeksjonsteknologier passer til alle jernstøpeprosesser. Tabellen nedenfor er den praktiske sammenligningen jeg bruker når jeg konfigurerer en linje. Det er ikke en teoretisk rangering. Det gjenspeiler det vi har sett jobbe på ekte produksjonsgulv.
| Teknologi | Beste passform | Typisk deteksjonshastighet | Hovedfeil fanget | Begrensning på jernstøping |
|---|---|---|---|---|
| Termisk analyse | Smelte- og nodulariseringskontroll | 30–90 sekunder per heat | Karbonekvivalent drift, nodularitetsfading, kjølingstendens | Indirekte måling; trenger kalibrering med metallografi |
| Infrarød termisk bildebehandling | Helletemperatur og formfylling | Sanntid under helle | Kalde stenger, feilkjøringer, skjenketemperaturavvik | Kun siktlinje; røyk og øseplassering kan forstyrre |
| Maskinsyn | Overflateinspeksjon etter rengjøring | 1–5 sekunder per del | Sprekker, grader, kalde stenger, manglende materiale, sandinkludering | Kan ikke se interne defekter; belysning og delorientering har betydning |
| Røntgen i sanntid | Sikkerhetskritiske støpegods av duktilt jern og stål | 10–60 sekunder per del | Krympeporøsitet, indre sprekker, inneslutninger | Høye kostnader; lavere linjehastighet; krav til strålesikkerhet |
| Ultralydtesting | Tungt seksjonert støpegods av duktilt jern og stål | 2–10 sekunder per punkt | Innvendige tomrom, sprekker, nodularitetsvariasjon i tykke partier | Krever kobling; komplekse geometrier er vanskelige |
For gråjernsstøpegods som hydrauliske ventilhus og maskinverktøyskomponenter, gir maskinsyn og infrarød støpeovervåking vanligvis den beste avkastningen. Gråjerns flakgrafitt gir den god dempning og varmeledningsevne, men det betyr også at overflatedefekter er vanlige nok til å rettferdiggjøre automatisert visuell inspeksjon. For støpegods av duktilt jern betyr termisk analyse og målrettet røntgen mer fordi nodularitet og indre soliditet direkte påvirker forlengelse og utmattelseslevetid. For presisjonsinvesteringsstøping skifter prioritet til voksmønsterdimensjoner og skallintegritet, der laserskanning og prosessdatalogging ofte betyr mer enn inline radiografi.
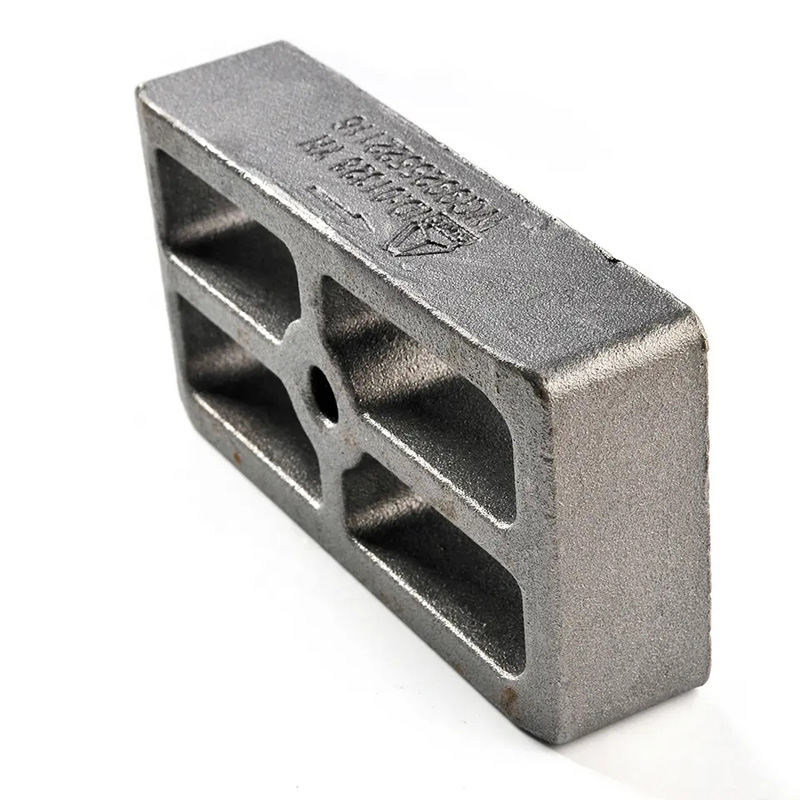
Hvordan Inline Inspection kobles til maskinering og montering
En ting jeg har lært fra årevis med produksjon av støpegods hos Ningbo Supreme Machinery Co., Ltd, er at kvalitetskontrollen ikke kan stoppe ved støperidøren. En presisjonsstøping av jern som består dimensjonal inspeksjon kan fortsatt svikte ved maskineringssenteret hvis støpingens hardhet eller mikrostruktur varierer. Gråjern med kjøling kan for eksempel måle innenfor toleranse, men ødelegge karbidverktøy. Duktilt jern med lav nodularitet kan enkelt bearbeides, men mislykkes i en trykktest.
Det er her inline inspeksjonsdata blir verdifulle utover støperiet. Når vi registrerer termiske analyseresultater, helletemperaturer og kjøledata etter batch, kan vi korrelere dem med maskineringsytelse. Hvis en kunde rapporterer skravling eller overdreven verktøyslitasje på et spesifikt parti med støpegods av gråjern, kan vi spore tilbake til karbonekvivalenten og kjølehastigheten. Hvis et duktilt støpegods mislykkes i en lekkasjetest etter maskinering, kan vi se på magnesiumrest- og nodularitetstrenden. Den sporbarheten er ikke glamorøs, men det er det som gjør kvalitetskontroll til prosesskontroll.
For kunder som mottar både støpegods og ferdigbearbeidede deler fra oss, reduserer denne koblingen skyldspillet. I stedet for å krangle om feilen kom fra støping eller maskinering, kan vi se på dataene sammen.
Et praktisk konfigurasjonseksempel for hydrauliske manifolder av duktilt jern
La meg gi et konkret eksempel. Anta at vi kjører en hydraulisk manifold av duktilt jern med en veggtykkelse på 8–12 mm, materiale ASTM A536 65-45-12, og en maskineringsgodtgjørelse på 2,5 mm på kritiske flater. Kunden krever en trykktetthetstest etter bearbeiding og en nodularitet på minst 85 %.
På smeltesiden vil vi bruke optisk emisjonsspektrometri for kjemi og termisk analyse for karbonekvivalent og nodularitetstrend. Målvinduet er C 3,5–3,7 %, Si 2,2–2,5 %, Mg 0,04–0,06 %. På hellesiden overvåker infrarød termisk bildebehandling helletemperaturen, og holder den mellom 1390°C og 1420°C. Etter rengjøring sjekker maskinsynet for overflatesprekker og kalde stenger. For kritiske partier sjekker sanntids røntgen- eller ultralydtesting intern krymping i den tykke delen rundt portbossene.
Denne konfigurasjonen inspiserer ikke alle deler med røntgen. Den bruker riktig teknologi på riktig stadium. Resultatet er færre overraskelser ved maskinering og en mer stabil trykktestgjennomgang. Etter min erfaring er den kombinasjonen viktigere enn å kjøpe den dyreste inspeksjonsmaskinen på markedet.
Hva jeg ville sjekket før jeg kjøper et innebygd inspeksjonssystem
Hvis du vurderer inline-inspeksjon for presisjonsjernstøping, vil jeg stille fire spørsmål før jeg ser på utstyrsbrosjyrer. For det første, hvilken defekt prøver du å forhindre, og på hvilket prosessstadium oppstår den? For det andre, hva vil du gjøre med dataene – vil de endre et settpunkt, stoppe en støping eller justere en maskineringsforskyvning? For det tredje, hva er kostnaden for en savnet defekt kontra kostnaden for inspeksjonssystemet? For det fjerde, hvem skal vedlikeholde og kalibrere systemet etter installasjon?
Hos Ningbo Supreme Machinery Co., Ltd har produksjonen vår utviklet seg fra manuelt arbeid til automatisk maskineri fordi automatisering løser konsistensproblemer som manuelt arbeid ikke kan. Men automatisering uten prosessfeedback er bare raskere variasjon. Inline-inspeksjon er tilbakemeldingssløyfen som gjør automatisering nyttig for presisjonskontroll av jernstøping.
Ofte stilte spørsmål
Erstatter inline inspeksjon sluttkontroll for støpegods?
Nei. Inline inspeksjon reduserer antall defekter som når sluttkontroll, men sluttkontroll er fortsatt nødvendig for batchprøvetaking og kundespesifikke akseptkriterier. For sikkerhetskritiske støpegods av duktilt jern er endelig dimensjons- og trykktesting obligatorisk.
Hvilken inline inspeksjonsteknologi er mest kostnadseffektiv for gråjernsstøping?
For de fleste støpelinjer for gråjern gir maskinsyn etter rengjøring og overvåking av infrarød helletemperatur den raskeste tilbakebetalingen. De fanger opp overflatedefekter og kalde stenger uten å bremse linjen betydelig. Termisk analyse er også viktig, men det er et smeltekontrollverktøy i stedet for et delinspeksjonsverktøy.
Kan inline-inspeksjon oppdage nodularitetsproblemer i duktilt jern før helling?
Det kan indikere en trend, men det gir ikke et endelig nodularitetstall i sanntid. Termisk analyse kombinert med hurtig metallografi kan vise om magnesiumrest- og kjølekurven er innenfor forventet vindu. Hvis trenden er utenfor vinduet, kan støperiet justere behandlings- eller skjenkesekvensen.
Hvordan støtter Ningbo Supreme Machinery Co., Ltd inline-inspeksjon for investeringsstøping?
For presisjonsinvesteringsstøping fokuserer vi på voksmønsterdimensjonal stabilitet, skalltykkelse og helletemperaturrekorder. Laserskanning og prosessdatalogging er ofte mer nyttig enn inline røntgen for disse støpegodsene. Vi konfigurerer inspeksjonstilnærmingen basert på legerings-, geometri- og kundeakseptstandarden.
Hvilke standarder refereres vanligvis til for inspeksjon av jernstøping?
Vanlige referanser inkluderer ASTM A48 for gråjern, ASTM A536 for duktilt jern, ISO 1083 for sfæroidal grafittstøpejern, ISO 8062 for dimensjonstoleranser og ASTM E446 eller E186 for radiografisk undersøkelse. Den gjeldende standarden avhenger av materialet og bruksområdet.
Hvis du vurderer inline-inspeksjon for et presisjonsjernstøpeprosjekt, eller ønsker å diskutere kvalitetskontroll av gråjern, duktiljern eller investeringsstøping, kan du kontakteNingbo Supreme Machinery Co., Ltddirekte. Del din materialkvalitet, kritiske dimensjoner og defekter, så kan vi hjelpe deg med å definere en praktisk inspeksjonskonfigurasjon for produksjonslinjen din.